Bảy con số đáng nhìn mỗi sáng và ba con số đáng nhìn mỗi tuần trong một nhà máy may kỹ thuật, cùng những chỉ số nghe hay nhưng che giấu đúng thứ người quản lý cần thấy.
Một giám đốc nhà máy may không thiếu số liệu. Thứ thiếu là một danh sách ngắn những con số thật sự làm thay đổi quyết định trong ngày hôm đó.
Gần như nhà máy may nào cũng có báo cáo. Báo cáo sản lượng, báo cáo chất lượng, báo cáo nhân sự, báo cáo tiến độ đơn hàng. Nhiều nhà máy có hàng chục biểu mẫu.
Nhưng hãy thử hỏi một câu đơn giản: tuần trước, có con số nào trong các báo cáo đó làm bạn thay đổi một quyết định không?
Nếu câu trả lời là không, thì vấn đề không phải là thiếu dữ liệu. Vấn đề là dữ liệu đang được thu thập để báo cáo, chứ không phải để điều hành.
Bài viết này đưa ra một danh sách cụ thể: bảy con số đáng nhìn mỗi sáng, ba con số đáng nhìn mỗi tuần, và những con số nghe hay nhưng không nên dùng.
1. Một chỉ số chỉ có giá trị khi nó đổi được hành động trong ngày
Đây là tiêu chí lọc duy nhất cần dùng.
Với mỗi con số trong báo cáo buổi sáng, hãy hỏi: nếu con số này xấu, hôm nay tôi sẽ làm gì khác đi?
Nếu không trả lời được, con số đó không thuộc về báo cáo buổi sáng. Nó có thể thuộc về báo cáo tháng, hoặc không thuộc về đâu cả.
Tiêu chí này loại bỏ phần lớn nội dung trong các báo cáo hiện có của nhiều nhà máy, và đó chính là mục đích.
2. Bảy con số của buổi sáng
Con số 1: Sản lượng hôm qua so với kế hoạch, tách theo từng chuyền.
Tổng sản lượng của nhà máy gần như vô dụng cho việc điều hành, vì chuyền thừa bù cho chuyền thiếu và vấn đề bị che đi.
Con số cần nhìn là độ lệch của từng chuyền. Một chuyền hụt 20% trong khi các chuyền khác đạt kế hoạch là một tín hiệu cần xử lý ngay hôm nay.
Con số 2: Tỷ lệ lỗi tại nguồn, tách theo công đoạn.
Tỷ lệ lỗi tổng cũng che giấu nhiều thứ. Lỗi 3% trải đều trên hai mươi công đoạn là chuyện bình thường. Lỗi 3% nhưng tập trung ở một công đoạn là một vấn đề cụ thể có thể sửa được ngay.
Chỉ cần ba dòng: công đoạn nào có lỗi nhiều nhất hôm qua, loại lỗi gì, và đã làm gì.
Con số 3: Lượng hàng đang chờ sửa.
Đây là con số bị bỏ qua nhiều nhất và tốn kém nhất.
Hàng chờ sửa là tiền đã bỏ ra nhưng chưa thành sản phẩm. Nếu con số này tăng đều qua các ngày, nhà máy đang tạo ra một kho hàng ẩn mà không ai nhìn thấy trong báo cáo sản lượng.
Cần nhìn cả số lượng lẫn xu hướng: hôm nay bao nhiêu, và so với ba ngày trước thì tăng hay giảm.
Con số 4: Tình trạng nguyên phụ liệu cho ba ngày tới.
Câu hỏi đơn giản: từ giờ đến hết tuần, có chuyền nào sẽ dừng vì thiếu vải hoặc phụ liệu không?
Chuyền dừng vì thiếu nguyên liệu là loại tổn thất đau nhất, vì nó hoàn toàn có thể biết trước. Con số này nhìn vào tương lai, khác với sáu con số còn lại.
Con số 5: Những mã hàng mới lên chuyền hôm nay.
Đây không hẳn là một con số, mà là một danh sách ngắn, nhưng nó thuộc nhóm quan trọng nhất.
Rủi ro chất lượng và năng suất tập trung dày đặc ở những ngày đầu của một mã hàng mới. Biết hôm nay chuyền nào bắt đầu mã mới cho biết nên có mặt ở đâu.
Con số 6: Vắng mặt và vị trí đang thiếu người.
Tổng số người vắng ít có ý nghĩa. Điều quan trọng là vị trí nào đang trống.
Một người vắng ở công đoạn phổ thông thì dễ thay. Một người vắng ở công đoạn chỉ hai người làm được là một vấn đề của cả chuyền trong ngày.
Con số 7: Máy hỏng chưa xử lý xong.
Số máy đang chờ sửa, và máy nào trong đó nằm ở công đoạn không có máy thay thế.
Một máy ép seam hỏng không giống một máy may thường hỏng. Báo cáo cần phân biệt điều đó.
3. Ba con số của mỗi tuần
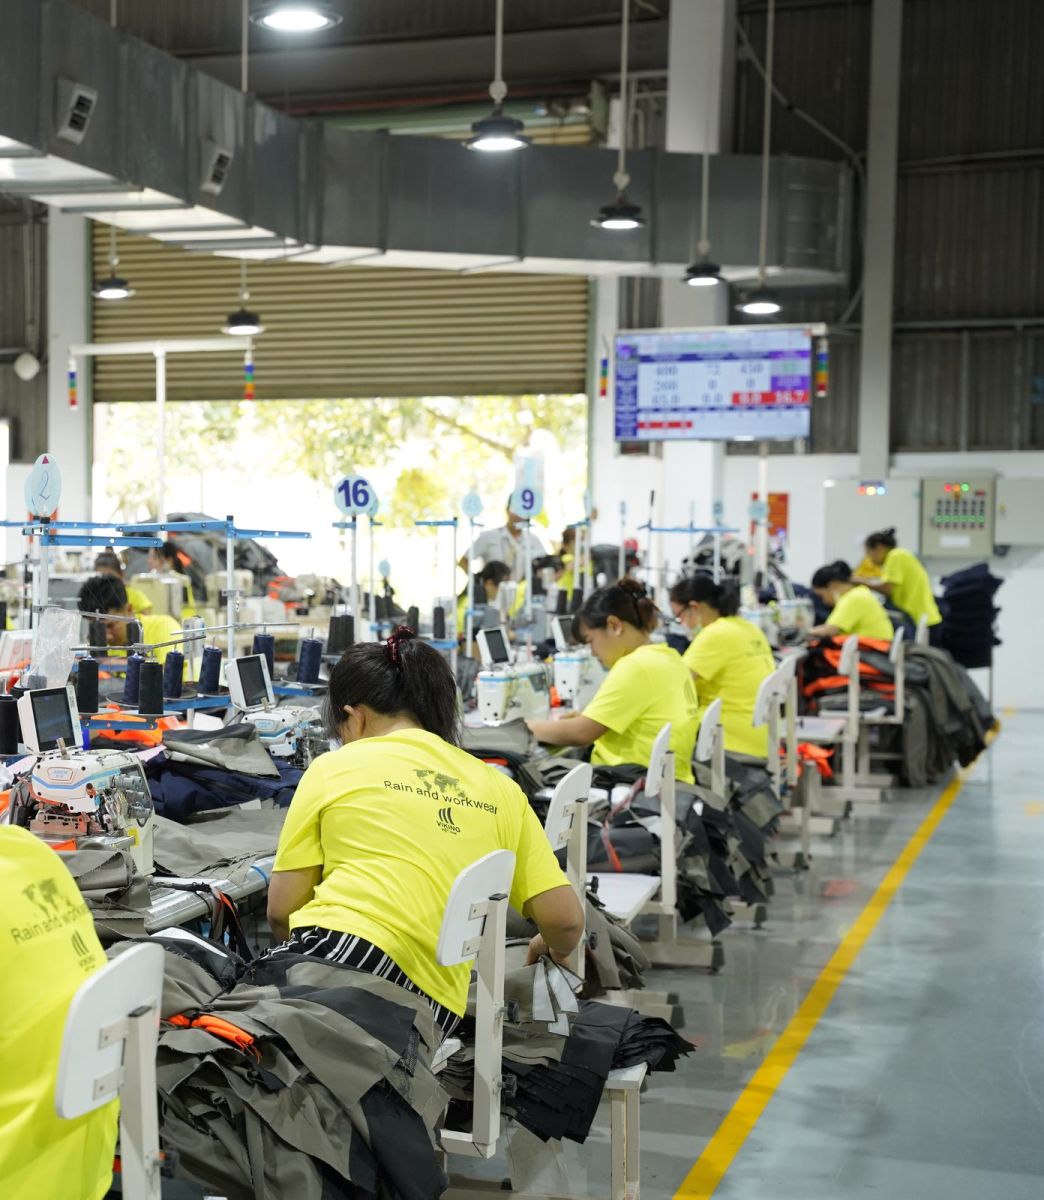
Ba chỉ số sau không đổi được hành động trong ngày, nhưng cho biết hệ thống đang đi về đâu.
Tỷ lệ giao đúng hạn. Tính theo ngày cam kết ban đầu, không tính theo ngày đã được dời. Đây là điểm nhiều nhà máy tự đánh lừa mình: nếu mỗi lần trễ lại cập nhật ngày giao rồi tính từ ngày mới, chỉ số này luôn đẹp và luôn vô nghĩa.
Tỷ lệ lô hàng đạt ngay ở lần kiểm đầu tiên. Một lô đạt sau khi đã kiểm lại lần hai không giống một lô đạt ngay lần đầu. Chỉ số này phản ánh năng lực thật của quy trình.
Số khiếu nại đang mở và thời gian xử lý trung bình. Không phải tổng số khiếu nại trong năm, mà là: hiện còn bao nhiêu vụ chưa đóng, và vụ cũ nhất đã mở bao lâu.
4. Những con số nghe hay nhưng không nên dùng để điều hành
Phần này nói thẳng, vì các chỉ số dưới đây xuất hiện rất nhiều trong báo cáo và gây hại nhiều hơn lợi.
- Tổng sản lượng toàn nhà máy. Che giấu chênh lệch giữa các chuyền, là nơi vấn đề thật sự nằm.
- Hiệu suất trung bình toàn nhà máy. Một chuyền chạy mã dễ kéo con số lên và che một chuyền đang gặp khó.
- Tỷ lệ lỗi tính trên tổng sản lượng mà không tách công đoạn. Luôn trông ổn, không bao giờ chỉ ra việc cần làm.
- Số giờ đào tạo đã thực hiện. Đo đầu vào chứ không đo kết quả. Con số đáng quan tâm là số người đã làm được công đoạn mới.
- Số sáng kiến cải tiến đã đề xuất. Dễ tạo ra số đẹp bằng những đề xuất không ai áp dụng.
Nguyên tắc chung: mọi chỉ số trung bình trên toàn nhà máy đều có xu hướng che giấu đúng thứ mà người quản lý cần nhìn thấy.
5. Quy tắc một trang
Báo cáo buổi sáng nên nằm gọn trong một trang và đọc xong trong mười phút.
Không phải vì người quản lý không có thời gian, mà vì một lý do khác: một báo cáo dài sẽ không được đọc hàng ngày, và một báo cáo không được đọc hàng ngày thì không có giá trị điều hành.
Ba nguyên tắc giúp giữ nó trong một trang:
- Mỗi dòng phải gắn với một hành động có thể làm trong ngày.
- Chỉ hiển thị độ lệch so với chuẩn, không hiển thị mọi số liệu.
- Thêm một chỉ số mới thì phải bỏ một chỉ số cũ.
Quy tắc thứ ba là quy tắc khó thực hiện nhất, và cũng là quy tắc quan trọng nhất.
6. Dữ liệu cho biết “cái gì”, chỉ có mặt tại chuyền mới biết “vì sao”
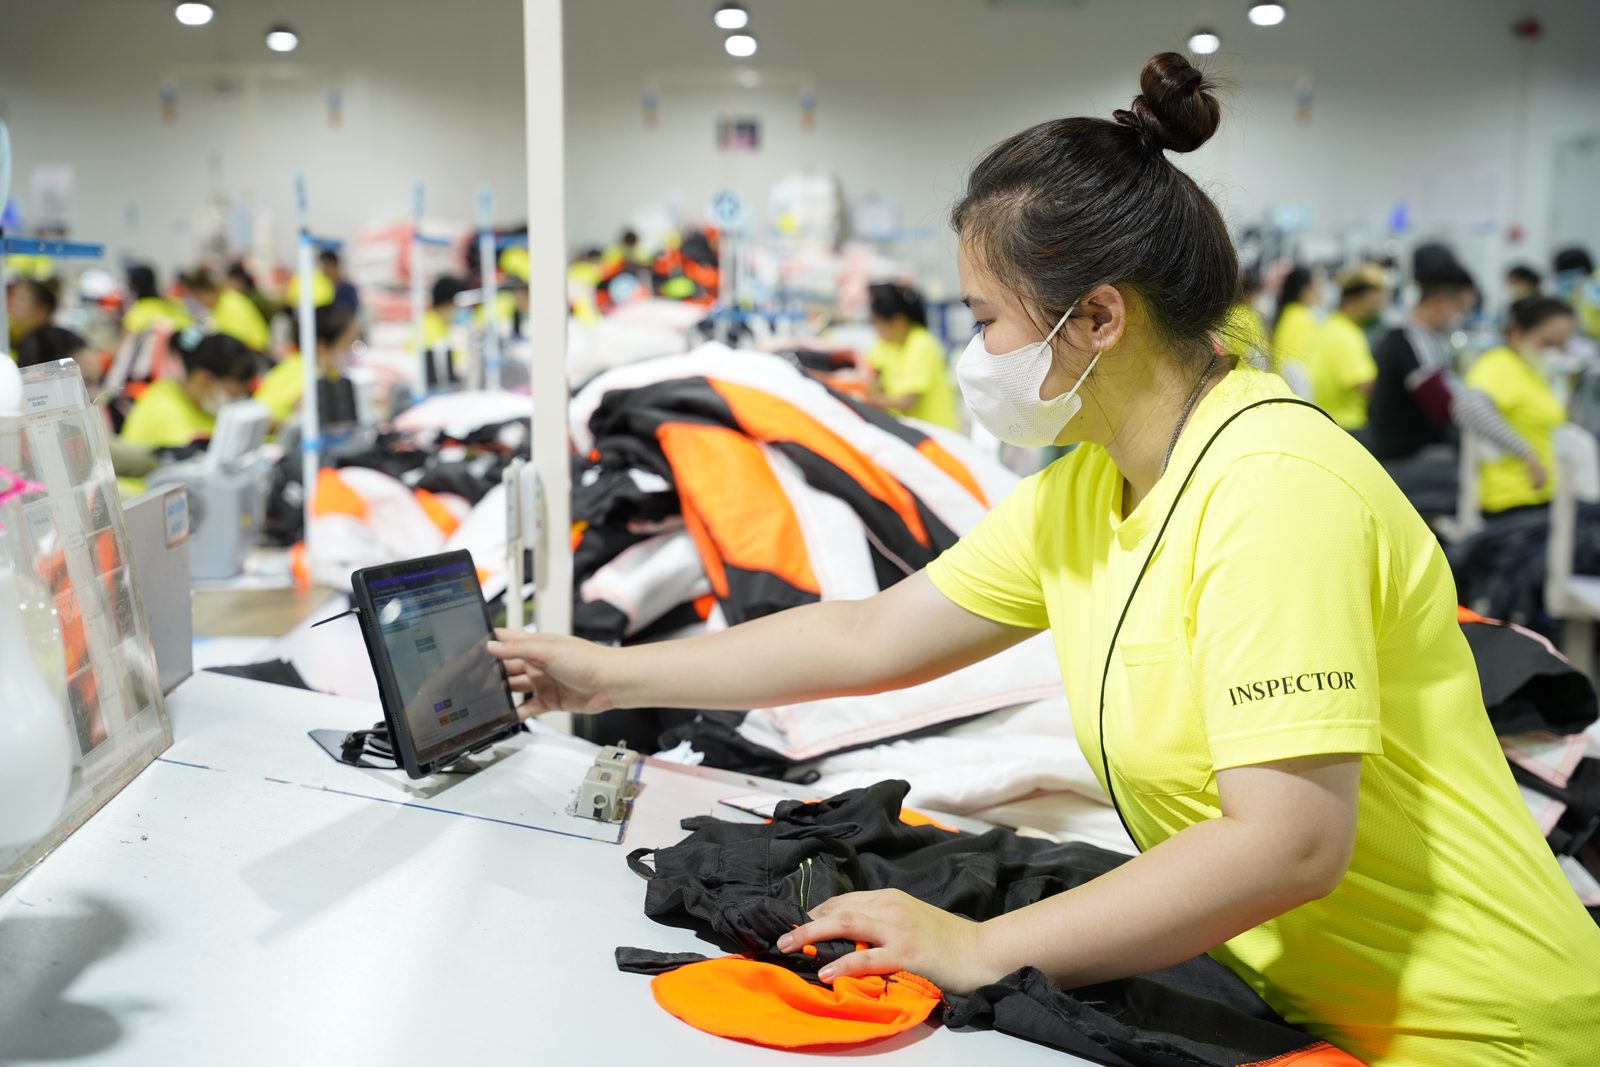
Đây là phần quan trọng nhất của bài viết.
Báo cáo buổi sáng cho biết chuyền 4 hụt 18% sản lượng. Nó không cho biết vì sao.
Lý do có thể là: một người giỏi nghỉ đột xuất, một lô vải khó hơn bình thường, một chi tiết mới chưa quen, một chiếc máy chạy chập chờn nhưng chưa hỏng hẳn, hoặc một mâu thuẫn trong tổ mà không ai báo lên.
Không con số nào nói được những điều đó. Chỉ có việc xuống chuyền và hỏi mới nói được.
Vì vậy, mục đích của mười phút buổi sáng không phải là để nắm tình hình. Mục đích của nó là để biết hôm nay nên đứng ở đâu trong nhà máy.
Một bộ chỉ số tốt không thay thế việc đi xuống chuyền. Nó làm cho việc đi xuống chuyền trúng chỗ hơn.
7. Bắt đầu từ đâu nếu nhà máy chưa có hệ thống này
Không cần phần mềm để bắt đầu. Cần ba việc theo thứ tự:
- Thống nhất cách gọi tên. Mã hàng, công đoạn, chuyền, loại lỗi phải được gọi giống nhau ở mọi bộ phận. Không có bước này thì mọi số liệu đều không cộng được với nhau.
- Ghi ở mức đủ chi tiết để truy ngược. Lỗi phải ghi kèm công đoạn và chuyền. Lô vải phải gắn với mã hàng. Không có chi tiết này thì không phân tích được gì.
- Chọn đúng bảy chỉ số và giữ nguyên trong ba tháng. Đổi chỉ số liên tục làm mất khả năng so sánh theo thời gian, vốn là giá trị lớn nhất của việc đo lường.
Phần mềm giúp việc này nhanh hơn. Nhưng không phần mềm nào thay được bước thứ nhất và thứ hai, vì đó là thói quen chứ không phải công nghệ.
8. Cách Viking Vietnam tiếp cận
Viking Vietnam sản xuất hàng may mặc chức năng cao, đồ bảo hộ lao động, áo mưa, hàng chống thấm và trang phục ngoài trời cho khách hàng tại châu Âu, Mỹ và Nhật Bản.
Trên nhóm sản phẩm này, dữ liệu sản xuất phục vụ hai mục đích cùng lúc: điều hành hàng ngày, và truy xuất khi khách hàng cần. Cách làm của Viking tập trung vào:
- Theo dõi độ lệch theo từng chuyền, không theo số trung bình toàn nhà máy.
- Ghi lỗi theo công đoạn và theo lô vải, để truy ngược được khi cần.
- Theo dõi lượng hàng chờ sửa như một chỉ số độc lập, không gộp vào sản lượng.
- Nhìn trước tình trạng nguyên phụ liệu để chuyền không dừng vì thiếu hàng.
- Giữ báo cáo buổi sáng ngắn, để nó thực sự được dùng mỗi ngày.
- Dùng chỉ số để quyết định hôm nay nên có mặt ở đâu, không dùng để thay cho việc có mặt.
Tóm lược giá trị vận hành
Một chỉ số chỉ đáng theo dõi khi nó đổi được hành động trong ngày.
Những điểm cần nhớ:
- Bảy con số buổi sáng: sản lượng theo chuyền, lỗi theo công đoạn, hàng chờ sửa, nguyên phụ liệu ba ngày tới, mã hàng mới lên chuyền, vị trí thiếu người, máy hỏng chưa xử lý.
- Ba con số hàng tuần: giao đúng hạn tính theo ngày cam kết ban đầu, tỷ lệ đạt ngay lần kiểm đầu, khiếu nại đang mở.
- Mọi chỉ số trung bình toàn nhà máy đều có xu hướng che giấu vấn đề thật.
- Báo cáo buổi sáng phải gọn trong một trang; thêm chỉ số mới thì bỏ chỉ số cũ.
- Dữ liệu cho biết cái gì đang xảy ra; chỉ có mặt tại chuyền mới biết vì sao.
- Bắt đầu bằng cách gọi tên thống nhất và ghi chép đủ chi tiết, trước khi nghĩ đến phần mềm.
Kết nối với Viking Vietnam
Viking Vietnam đồng hành cùng các thương hiệu và đối tác quốc tế trong sản xuất hàng may mặc chức năng cao, đồ bảo hộ lao động, áo mưa, hàng chống thấm và trang phục ngoài trời. Với hệ thống dữ liệu sản xuất phục vụ cả điều hành lẫn truy xuất, Viking Vietnam sẵn sàng trao đổi về cách tổ chức thông tin trong chuỗi cung ứng.
Liên hệ Viking Vietnam để trao đổi về dữ liệu sản xuất, truy xuất và kiểm soát tiến độ cho dòng sản phẩm của bạn.